自增压液氮罐压力控制技术从原理到故障诊断
2025/08/11 17:33 I 阅读:163
自增压液氮罐的压力控制系统以 “汽化 - 增压 - 泄压”
为核心逻辑,通过精密部件协同实现动态平衡。其核心部件包括:
增压阀组:由主阀、调节阀、单向阀组成,控制液氮进入汽化盘管的流量。当罐内压力低于设定值(通常为
0.05-0.08MPa)时,增压阀开启,液氮流经盘管吸收外界热量汽化,产生约 0.1-0.2MPa 的增压效果。
汽化盘管:采用不锈钢螺旋结构,表面积达
2-3㎡,通过增大换热面积提升汽化效率。优质盘管需经过脱脂处理,表面粗糙度 Ra≤0.8μm,防止杂质吸附。
压力传感器:精度达
±0.005MPa 的数字式传感器,实时监测压力变化,反馈至控制系统调整增压阀开度。高端型号可实现 0.05 秒内响应压力波动。
双安全阀冗余设计:一级安全阀开启压力
0.09MPa,二级安全阀 0.11MPa,通过弹簧加载式结构实现超压泄放。安全阀需每年进行压力校验,确保开启压力偏差≤±0.003MPa。
增压失效问题
增压阀卡滞:长期使用后,阀芯可能被液氮中的金属碎屑或冰屑堵塞。可拆解阀芯用
- 196℃液氮冲洗,组装时涂抹低温润滑脂(如全氟聚醚),恢复其启闭灵活性。
汽化盘管堵塞:盘管内壁若沉积生物残留或冰晶,会导致汽化效率下降。建议每季度用
0.5MPa 氮气反向吹扫,必要时更换盘管(需符合 ASTM A269 标准),并在入口加装 100 目不锈钢滤网。
密封泄漏:罐体接口处的氟橡胶密封圈在
- 196℃环境下易硬化,导致压力泄漏。需每半年检查密封面,发现裂纹立即更换。可采用激光焊接技术替代传统密封,将泄漏率控制在 1×10⁻⁷Pa・m³/s
以下。
压力波动异常
环境温度冲击:当环境温度从
20℃骤升至 35℃时,液氮蒸发速率可提升 40%,导致压力每小时上升 0.015MPa。解决方案包括:在罐体周围安装空调出风口维持温度≤25℃,或接入 PLC
系统调节冷却水流速控制内胆温度。
安全阀误动作:弹簧疲劳会导致安全阀在
0.07MPa 提前开启。可通过手动打压泵模拟压力测试,若开启压力偏差超过
±0.005MPa,需更换弹簧组件。重要场景建议采用双安全阀并联,设置不同开启压力(0.085MPa 和 0.095MPa)。
压力指示偏差
智能压力管理系统:集成物联网模块的液氮罐可实现:
氮气回收技术:将安全阀排出的氮气通过管道接入储气罐,经干燥处理后可重复用于设备吹扫,减少液氮损耗达
15%-20%。
材料创新:采用
Inconel 625 合金制造盘管,耐腐蚀性提升 3 倍,同时降低热膨胀系数至 12×10⁻⁶/℃,减少温度变化引起的结构应力。
自增压液氮罐的压力控制是涉及热力学、材料科学和自动控制的复杂系统工程。通过建立 “预防 - 监测 - 诊断 - 修复”
的全生命周期管理体系,结合智能传感器和物联网技术,可将压力控制精度提升至 ±0.003MPa,故障停机时间减少 70%
以上。企业需建立设备档案,记录每次维护数据,同时关注 ASME BPVC Section VIII 等最新标准,确保技术合规性。


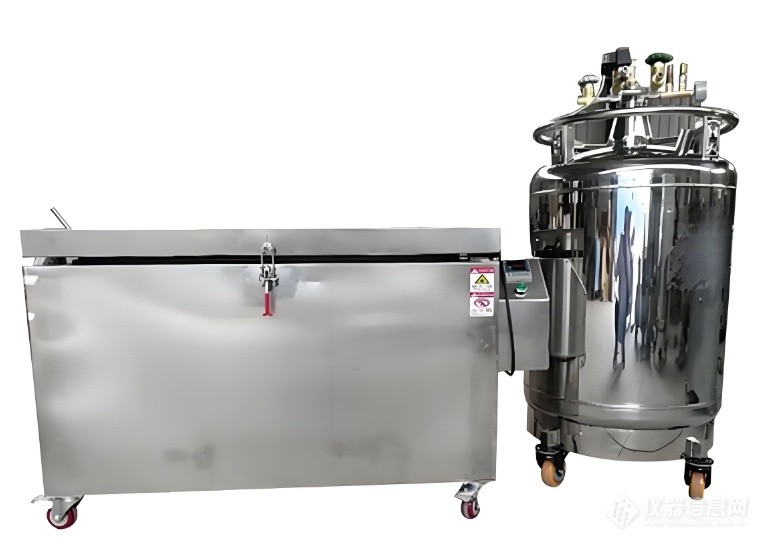
 CHART-MVE查特杜瓦瓶DC160MP中压杜瓦罐液氮补给罐自增压液氮罐